
Blog
Co oznaczają klasy odporności i optyczności w okularach ochronnych przy obróbce ściernej na hali produkcyjnej
31.08.2026
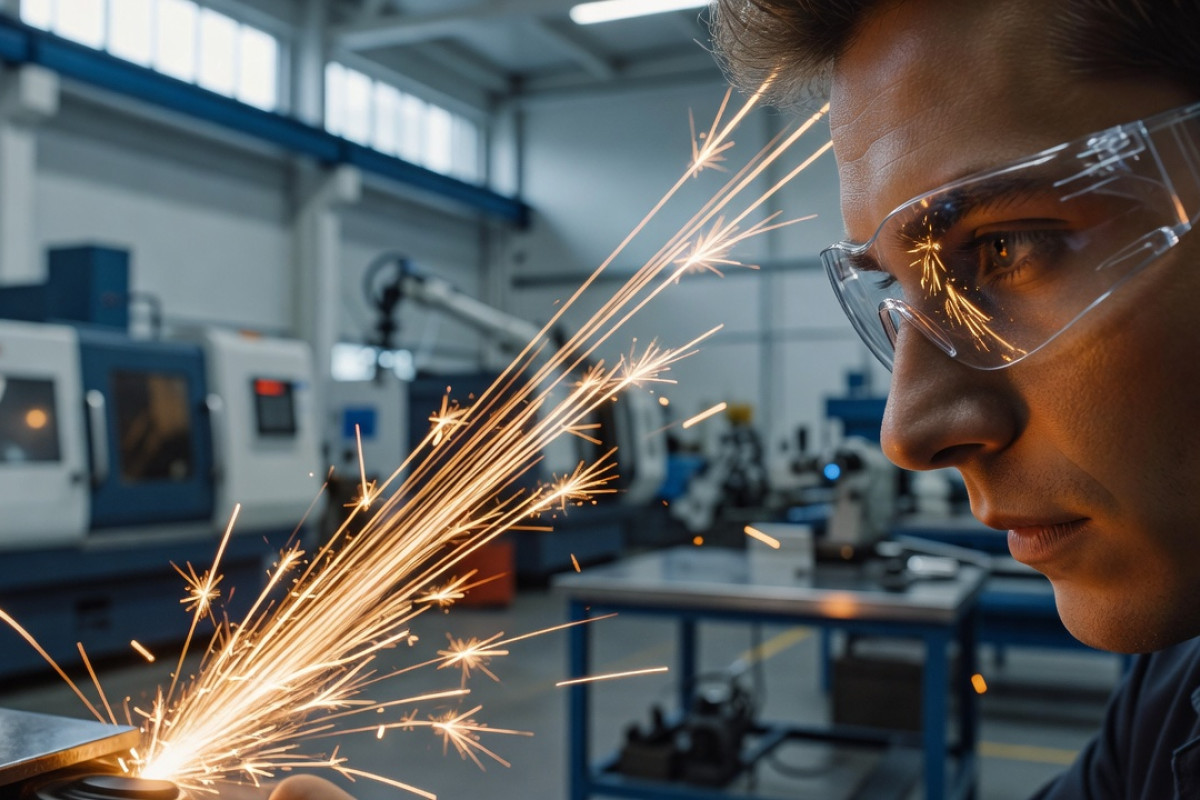
Przy obróbce ściernej na hali produkcyjnej samo oznaczenie CE na opakowaniu nie gwarantuje odpowiedniego poziomu ochrony wzroku. Operatorzy muszą czytać szczegółowe klasy odporności mechanicznej oraz optycznej. Pozwala to dobrać sprzęt adekwatny do prędkości wyrzucanych odprysków i specyficznych warunków pracy na danym stanowisku.
Dlaczego samo oznaczenie CE nie wystarcza?
Norma PN-EN 166 nakłada obowiązek umieszczania na soczewkach i oprawkach konkretnych symboli. Ogólny znak bezpieczeństwa wskazuje jedynie zgodność z podstawowymi wymogami konstrukcyjnymi. Nie precyzuje on odporności na uderzenia ani stabilności obrazu podczas ośmiogodzinnej zmiany. W naszej praktyce dystrybutora zaopatrującego firmy produkcyjne zauważamy, że pył i odpryski przy szlifowaniu generują cząstki o prędkościach rzędu kilkudziesięciu metrów na sekundę. Wymaga to wyposażenia załogi w sprzęt z pełnym oznakowaniem parametrów roboczych.
Czym różni się klasa mechaniczna od optycznej?
Klasa mechaniczna określa wytrzymałość materiału na kinetyczne uderzenia ciał stałych. Symbol F oznacza ochronę przed cząstkami o niskiej energii uderzenia (45 m/s). Parametr B dotyczy średniej energii (120 m/s) i występuje głównie na uszczelnionych goglach. Oznaczenie A (190 m/s) pojawia się wyłącznie na pełnych osłonach twarzy.
Klasa optyczna definiuje jakość widzenia i dopuszczalne zniekształcenia krzywizny soczewki. Klasa optyczna 1 dopuszcza tolerancję ±0,06 dioptrii i pozwala na ciągłe noszenie przez całą zmianę. Modele z cyfrą 2 i 3 wprowadzają odchylenia rzędu ±0,12 dioptrii lub większe. Nadają się one wyłącznie do krótkotrwałych, kilkunastominutowych zadań obróbczych.
Jak powłoki modeli 3M poprawiają widoczność?
Wybór konkretnego modelu i serii determinuje dostępność zaawansowanych zabezpieczeń chemicznych. Okulary z serii 3M SecureFit 500 łączą klasę mechaniczną F z optyczną 1 oraz zaawansowanymi powłokami z rodziny Scotchgard. Oznaczenie K na ich soczewce potwierdza odporność na zarysowania przez ostre cząstki pyłu ściernego.
Z kolei bazowe modele z serii 3M Virtua V4 oferują standardową ochronę mechaniczną, ale ich powłoki są zoptymalizowane pod mniej wymagające środowiska. Symbol N na soczewce, spotykany w wyższych wariantach, oznacza odporność na parowanie przy nagłych zmianach wilgotności i temperatury. Pozwala to operatorowi zachować pełne pole widzenia bez konieczności niebezpiecznego przecierania szkieł w strefie cięcia.
Jakie zagrożenia tworzy pył z obróbki ściernej?
Szlifowanie i cięcie metali uwalnia do otoczenia setki ostrych drobin o średnicy ułamków milimetra. Rozgrzane cząstki poruszające się z dużą prędkością wbijają się w rogówkę oka natychmiast po kontakcie. Twardy pył osadza się również trwale na powierzchni konwencjonalnych szkieł ochronnych.
Wybierając artykuły bhp, należy uwzględnić ryzyko urazów wtórnych. Występują one najczęściej, gdy pracownik odruchowo przeciera dłonią zanieczyszczone oczy. Mikroskopijne odpryski szybko degradują powierzchnię poliwęglanu pozbawionego dedykowanej warstwy utwardzającej.
Kiedy okulary ochronne należy zastąpić goglami?
Lekkie okulary z parametrem F wystarczają przy obróbce wykończeniowej i bardzo wydajnej wentylacji stanowiskowej. Gogle z uszczelnieniem i klasą B stosuje się przy dużym stężeniu pyłu zawieszonego w powietrzu. Ściśle przylegająca elastyczna oprawa z taśmą całkowicie blokuje dostęp drobinek od góry i z boków twarzy.
Osłonę twarzy z klasą A instaluje się natomiast do najcięższych prac szlifierskich. Zabezpiecza ona całą twarz i szyję przed wyrzutem materiału o wysokiej energii, uderzającym z prędkością niemal 700 km/h. Wybór uzależnia się od rygorystycznego pomiaru prędkości wyrzutu ścierniwa ze szlifierki.
Jak dopasować ochronę wzroku do procesu i ŚOI?
Prawidłowa procedura doboru uwzględnia tempo pracy na taśmie, rodzaj ścierniwa oraz pełen zestaw noszonego przez pracownika wyposażenia. Ochrona oczu musi być szczelnie kompatybilna z półmaskami filtrującymi i nausznikami przeciwhałasowymi. Zbyt grube zauszniki okularów rozszczelniają poduszki nauszników, obniżając tłumienie dźwięku o kilka decybeli.
Przy intensywnych cyklach roboczych standardem jest łączenie klasy optycznej 1 z otworami wentylacji pośredniej w goglach. Zapobiega to osadzaniu się wilgoci wydychanej z maski bezpośrednio na soczewkach. Jako dystrybutor marki 3M, firma GRYM z Białegostoku oferuje specjalistyczne doradztwo techniczne. Pomaga to wyeliminować błędy przy kompletowaniu zaawansowanych systemów bezpieczeństwa.
Dlaczego filtr w masce szybciej zużywa się przy obróbce ściernej na hali
31.08.2026
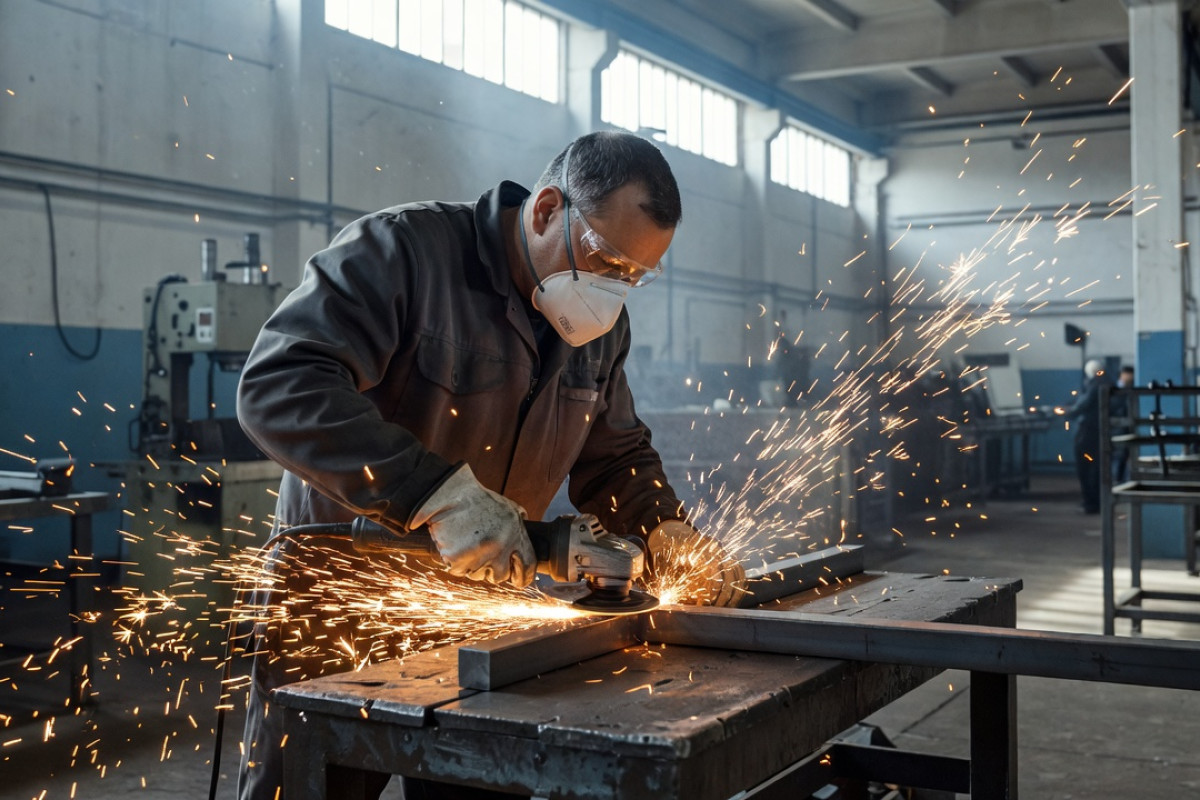
Przy obróbce ściernej pochłaniacze w maskach ochronnych tracą skuteczność znacznie szybciej niż w warunkach standardowych. Tempo zapychania porów zależy bezpośrednio od frakcji pyłu, jego stężenia oraz mikroklimatu panującego na hali. Intensywne procesy szlifierskie mogą skrócić żywotność wkładu z kilku tygodni do zaledwie jednej roboczej zmiany.
Co przyspiesza zużycie filtra przy intensywnym pyleniu?
Głównym powodem degradacji jest wysokie stężenie drobnych cząstek stałych przekraczające normy NDS (Najwyższe Dopuszczalne Stężenie). Jako dystrybutor artykułów BHP dla zakładów produkcyjnych z województwa podlaskiego zauważamy, że pył metalowy oraz opiłki drewniane błyskawicznie zatykają mikropory w strukturze materiału. Wybór odpowiedniej klasy ochrony zależy od skali zapylenia. Wkłady kategorii P1 zatrzymują około 80% cząstek, warianty P2 chronią przed pyłami do 10-krotności NDS, natomiast wersje P3 filtrują 99,95% zanieczyszczeń o wielkości mikrometra. Im wyższe stężenie zanieczyszczeń i szybszy oddech pracownika, tym mocniej rośnie opór przepływu powietrza.
Jak szlifowanie i cięcie zmieniają obciążenie włókniny?
Szlifowanie i gratowanie generują ogromne ilości mikroskopijnego pyłu, który łatwo penetruje głębokie warstwy materiału ochronnego. Cięcie twardych surowców tworzy dodatkowo mieszankę drobinek i większych odłamków. Początkowo uderzają one w zewnętrzną siatkę osłonową, a następnie blokują główny kanał przepływowy. W rezultacie naturalny rytm oddychania zostaje zaburzony. Przy intensywnym szlifowaniu stali czarnej bez odciągu miejscowego standardowy wkład ochronny wymaga często wymiany już po 4 do 6 godzinach ciągłej pracy. Różne procesy obróbcze prowadzone na jednej hali wymuszają stosowanie odmiennych harmonogramów rotacji sprzętu dla każdej brygady.
W jaki sposób wilgotność i temperatura niszczą wkład?
W warunkach temperatury powyżej 25°C i wilgotności względnej przekraczającej 70% para wodna z otoczenia osadza się bezpośrednio na włóknach. Zawilgocenie powoduje pęcznienie medium filtrującego, co drastycznie podnosi wysiłek potrzebny do wzięcia wdechu. Problem nasila się szczególnie w letnich miesiącach na halach o niewystarczającej wentylacji. Pracownik zaczyna wkładać o wiele większą siłę w każdy cykl oddechowy. W takich warunkach każdy filtr przeciwpyłowy traci swoją roboczą pojemność, zmuszając operatora do jego utylizacji ze względów wygody i bezpieczeństwa. Połączenie potu twarzy z mokrym powietrzem szybko degraduje właściwości elektrostatyczne sprzętu.
Kiedy zamienić półmaskę na system nawiewowy Versaflo?
Tradycyjna półmaska z wymiennym pochłaniaczem sprawdza się doskonale przy umiarkowanym zapyleniu oraz pracach dorywczych. Jednak przy wielogodzinnych zmianach rosnący opór powietrza mocno obciąża płuca i obniża wydajność. Dobrym rozwiązaniem jest przejście na aparat z wymuszonym przepływem powietrza. Silnik zasilany baterią stale pompuje czyste powietrze pod nagłowie, eliminując całkowicie wysiłek związany z pokonywaniem bariery zapchanej włókniny. W firmie GRYM opieramy się na 15-letnim doświadczeniu, dostarczając wyposażenie dostosowane do zróżnicowanych przestrzeni roboczych. Przykładem jest hala, gdzie w jednej strefie trwa lekkie polerowanie detali wymagające zwykłej maski, a kilkanaście metrów dalej odbywa się ciężkie szlifowanie odlewów. Dla tych najbardziej obciążonych stanowisk oferujemy systemy 3M Versaflo, które trwale poprawiają parametry oddychania.
Co uwzględnić przy weryfikacji sprzętu ochronnego?
Skuteczność zabezpieczeń ocenia się poprzez analizę parametrów technicznych oraz codziennych odczuć operatorów. Gdy pracownik zgłasza poważne trudności z zaczerpnięciem powietrza na długo przed końcem zmiany, oznacza to bezwzględne wyczerpanie pojemności roboczej włókniny. Właściwa ocena sytuacji obejmuje sprawdzenie kilku elementów:
- średniego stężenia zanieczyszczeń w konkretnej strefie roboczej,
- temperatury oraz wilgotności powietrza bezpośrednio przy maszynach,
- realnego czasu ciągłego noszenia ochrony na twarzy.
Jeśli planujesz zoptymalizować dobór środków ochrony indywidualnej w swoim zakładzie produkcyjnym, warto przeanalizować asortyment dostępny u profesjonalnego dostawcy. Prawidłowe dopasowanie wariantów pasywnych i nawiewowych utrzymuje wysoki poziom bezpieczeństwa załogi bez generowania lawinowych kosztów ciągłych wymian.
Tempo zużycia filtra przeciwpyłowego zależy od stężenia pyłu, rodzaju obróbki i warunków na hali. Szlifowanie, gratowanie i cięcie szybko zwiększają opór oddychania, a wysoka temperatura i wilgotność przyspieszają zawilgocenie wkładu. Przy długich zmianach i silnym pyleniu lepiej sprawdzają się systemy nawiewowe niż sama półmaska.
Jak nośnik piankowy w dwustronnych taśmach przemysłowych kompensuje drgania maszyn i nierówności łączonych materiałów
29.07.2026
Przemysłowe systemy mocowań wymagają elastyczności podczas pracy poddawanej wibracjom i wahaniom temperatur. Taśmy z nośnikiem piankowym kompensują drgania maszyn oraz nierówności łączonych powierzchni na liniach produkcyjnych. Zamkniętokomórkowa struktura akrylowa fizycznie rozprasza energię mechaniczną uderzeń. Konstrukcja polimerowa utrzymuje trwałe połączenie bez nawiercania materiału i użycia sztywnych łączników.
Budowa wiskoelastycznego nośnika w taśmach
Nośnik w taśmach 3M VHB składa się z wiskoelastycznej pianki akrylowej o strukturze zamkniętych komórek. Polimer ten zachowuje się w ułamku sekundy jak ciecz lepka, a docelowo jak ciało sprężyste. Materiał pochłania energię uderzeń poprzez mikrodeformację wewnętrzną. Zgniecione komórki wracają do pierwotnego kształtu natychmiast po ustąpieniu obciążenia dynamicznego. Rdzeń rozprasza silne uderzenie w swojej strukturze, zamiast przekazywać je na kruchą spoinę klejową. W praktyce naszego zespołu w firmie GRYM, jako dystrybutora taśm w Białymstoku, wykorzystujemy tę właściwość przy doborze mocowań dla obudów maszyn. Elementy pracujące pod ciągłym obciążeniem wymagają dokładnie takiej plastycznej warstwy ochronnej.
Jak elastyczność zapobiega przenoszeniu rezonansu?
Elastyczny nośnik akrylowy izoluje fizycznie drgania pracujących silników od delikatniejszych części całej konstrukcji. Polimer rozkłada obciążenie na całej płaszczyźnie styku, zamiast kumulować je w mechanicznych punktach montażowych. Rezonans z potężnych pras hydraulicznych lub wirników nie dociera do wrażliwych układów elektronicznych i cienkich osłon. Układ zachowuje pełną stabilność geometryczną nawet przy wielogodzinnej pracy na wysokich obrotach. Odpowiednio wdrożona taśma dwustronna piankowa chroni złącze przed niebezpiecznym zjawiskiem zmęczenia materiału. Specyfika wiskoelastyczna reaguje na szybkie wibracje znacznie skuteczniej niż tradycyjne twarde kleje epoksydowe.
Dobór grubości taśmy do chropowatych powierzchni
Grubość warstwy montażowej dobiera się ściśle do stopnia nierówności i uskoków łączonych detali przemysłowych. Modele 3M o grubości 1,1 mm lub większej skutecznie wypełniają przestrzenie na powierzchniach teksturowanych oraz malowanych proszkowo. Cienki rdzeń stwarza ryzyko braku całkowitego kontaktu na chropowatym metalu, co radykalnie osłabia siłę wiązania. Nadmierna grubość obniża z kolei sztywność łączenia w aplikacjach wymagających bardzo wysokiej precyzji wymiarowej. Technologia VHB wymaga dopasowania wariantu w taki sposób, aby klej miał stałą styczność z mikronierównościami. Optymalna kompresja warstwy wierzchniej zapewnia maksymalną adhezję do porowatej struktury podłoża.
Dlaczego polimer kompensuje rozszerzalność cieplną?
Taśma funkcjonuje jako bufor pochłaniający mikroruchy materiałów reagujących odmiennie na sezonowe wahania temperatury otoczenia. Elementy wykonane ze stali, aluminium czy szkła kurczą się i rozszerzają w skrajnie różnym tempie. Elastyczny nośnik akrylowy podąża za tymi fizycznymi przesunięciami bez zrywania wiązania chemicznego między powierzchniami. Bezpieczny ruch ścinający w prawidłowo zaprojektowanym złączu sięga trzykrotności nominalnej grubości użytej taśmy. Jako dostawca rozwiązań 3M na Podlasiu, dobieramy takie bufory przy łączeniu metali z polimerami pracującymi na zewnątrz budynków. Zróżnicowana praca termiczna obu paneli nie osłabia wówczas szczelności ani trwałości konstrukcji.
Jak kompresja komórek tworzy barierę przed wilgocią?
Docisk montażowy kompresuje zamknięte komórki pianki, tworząc całkowicie wodoszczelną i hermetyczną spoinę. Rdzeń izoluje wnętrze łączenia przed wnikaniem wody, opadów atmosferycznych oraz drobnego pyłu poprodukcyjnego. Zamknięta struktura komórkowa blokuje migrację agresywnych substancji chemicznych wewnątrz szczeliny montażowej. Integralność fizyczna bariery utrzymuje się na stałym poziomie niezależnie od warunków pogodowych wokół zakładu. Zastosowanie akrylu eliminuje uciążliwą konieczność nakładania dodatkowych uszczelniaczy silikonowych po bokach elementów. Jednoetapowa aplikacja znacząco skraca czas montażu paneli fasadowych lub osłon zewnętrznych urządzeń.
Jakie właściwości fizyczne taśmy do maskowania zapobiegają podciekaniu farby w seryjnym lakierowaniu przemysłowym?
29.07.2026
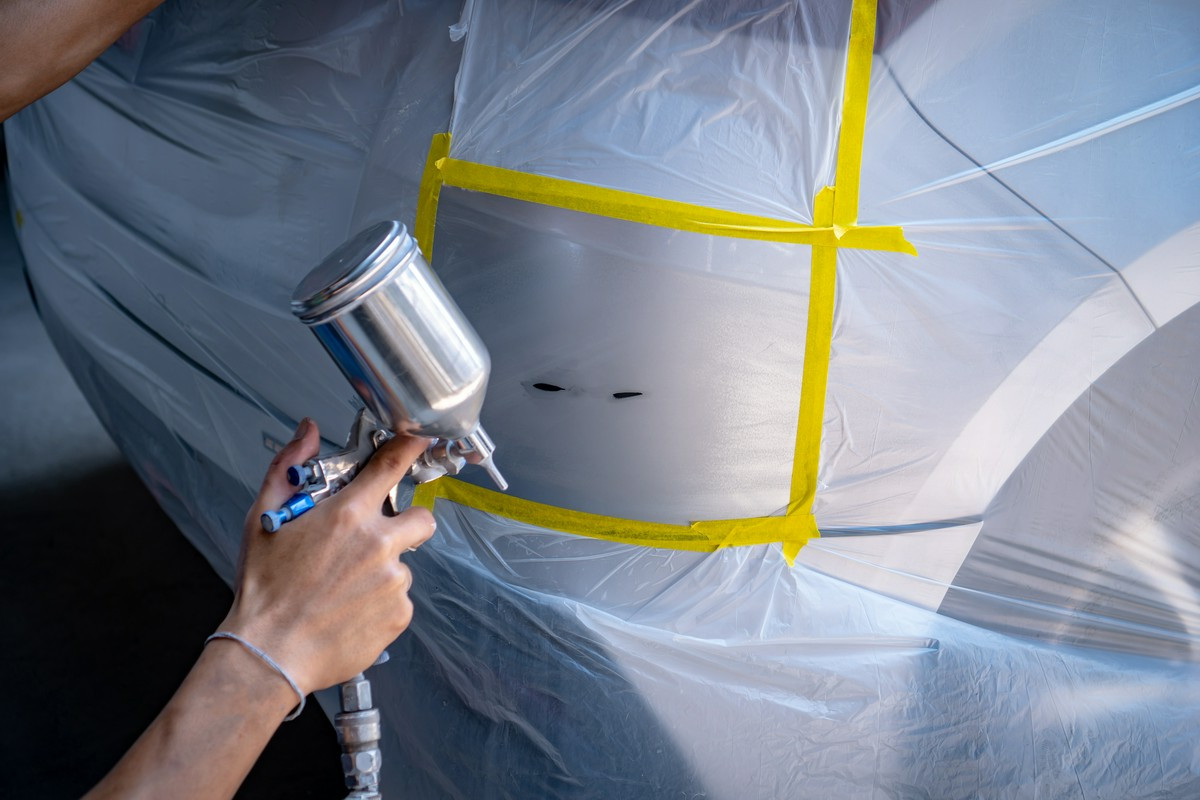
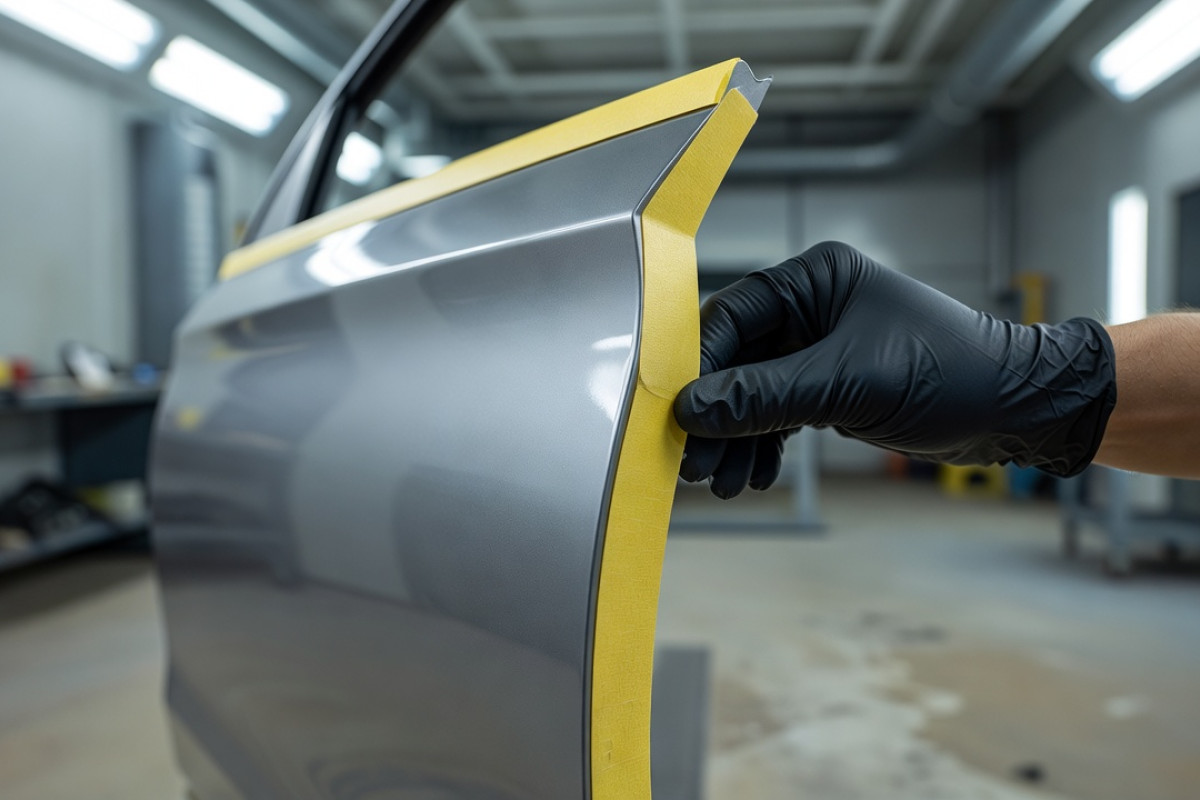
Odpowiednio dobrana taśma zabezpieczająca zapobiega podciekaniu farby w seryjnym lakierowaniu przemysłowym. Kluczowe znaczenie mają tutaj parametry fizyczne kleju oraz użytego nośnika. Szczelna bariera na styku z powierzchnią blokuje penetrację lakieru, a sztywność materiału pozwala utrzymać zadaną linię odcięcia podczas całego procesu. Niewłaściwa specyfikacja produktu często prowadzi do powstawania wad powłoki i wymusza kosztowne poprawki detali.
Dlaczego przyczepność taśmy zależy od podłoża?
Typ lakierowanej powierzchni decyduje o sile adhezji ze względu na zróżnicowaną energię oraz chropowatość materiałów. Na czystym metalu klej tworzy stabilne wiązanie z tlenkami powierzchniowymi, co skutecznie blokuje podciekanie przy wysokim ciśnieniu natrysku. Tworzywa sztuczne wymagają natomiast zastosowania warstwy przylepnej o niższej energii, aby uniknąć uszkodzenia detalu podczas odrywania osłon.
Elementy pokryte podkładem lakierniczym radykalnie zmieniają szybkość zwilżania kleju. Jako dostawca zaopatrzenia dla przemysłu dobieramy materiały ściśle do specyfiki danego detalu. Odpowiednia taśma maskująca trafia na docelową linię produkcyjną dopiero po weryfikacji siły przylegania na konkretnej powłoce.
Jak nośnik reaguje na temperatury wygrzewania?
Standardowy materiał zabezpieczający wytrzymuje temperatury rzędu 90–110°C przez 30 do 60 minut. Takie parametry odpowiadają procesom wygrzewania popularnych lakierów dwukomponentowych w kabinach. Papierowe bazy z impregnacją silikonową zachowują swoje pierwotne wymiary, co gwarantuje utrzymanie idealnie ostrej linii odcięcia.
Folie poliestrowe znoszą obciążenia termiczne dochodzące do 204°C podczas malowania proszkowego. W naszej praktyce hurtowej obserwujemy, że przekroczenie limitów czasu ekspozycji zawsze prowadzi do degradacji struktury nośnika. Zlecamy wykonanie prób wytrzymałościowych na rzeczywistych detalach przed uruchomieniem dużej partii produkcyjnej.
Jak promieniowanie UV niszczy strukturę kleju?
Ekspozycja na światło słoneczne inicjuje reakcje fotochemiczne prowadzące do sieciowania polimerów. Kauczukowa lub akrylowa warstwa przylepna traci swoje pierwotne właściwości fizyczne pod wpływem otoczenia. Po upływie od 7 do 14 dni substancja staje się krucha i traci niezbędną elastyczność.
Zmiany strukturalne powodują rozrywanie nośnika podczas demaskowania i zostawiają trudne do usunięcia mikroślady. Produkty o podwyższonej odporności na promieniowanie pozwalają na czyste usunięcie materiału nawet po 21 dniach. Klienci naszej hurtowni stosują warianty chroniące przed UV przy wieloetapowych pracach z opóźnionym zrywaniem warstw.
Co powoduje powstawanie śladów na powłoce?
Zbyt słabe dociśnięcie materiału zabezpieczającego tworzy mikrokanaliki przepuszczające podciekającą farbę. Brak odpowiedniego nacisku uniemożliwia pełne zwilżenie powierzchni malowanego elementu przez substancję klejącą. Błędy techniczne pojawiają się również często na samym etapie usuwania ochrony.
Zrywanie nośnika pod kątem większym niż 90 stopni powoduje rozwarstwienie powłoki klejącej i transfer zanieczyszczeń na nowy lakier. Zostawienie osłony na gorącym detalu bezpośrednio po wyjściu z kabiny drastycznie zwiększa ryzyko adhezji resztkowej. Prawidłowy demontaż wymaga poczekania na całkowite obniżenie temperatury powłoki.
Dlaczego elastyczność nośnika chroni krzywizny?
Odpowiednia rozciągliwość nośnika pozwala na ciasne dopasowanie materiału do ostrych krawędzi geometrii. Papier typu crepe lub folia polietylenowa układają się na profilach bez generowania niepożądanych fałd. Zastosowanie zbyt sztywnego produktu skutkuje unoszeniem się krawędzi na wypukłościach.
Powstające szczeliny natychmiast przepuszczają agresywną mgłę lakierniczą pod spód zabezpieczenia. Dedykowane warianty elastyczne utrzymują nieprzerwany kontakt na całej długości skomplikowanego detalu. Produkty, które dobieramy zakładom przemysłowym, skutecznie kompensują naprężenia wynikające ze specyficznej budowy lakierowanych części.
Jak utrzymać ochronniki słuchu 3M w sprawności i właściwym dopasowaniu podczas długich zmian na hali?
29.06.2026

Ochronniki słuchu tracą skuteczność, gdy poduszki uszczelniające ulegają zużyciu, pałąk traci sprężystość lub elementy ruchome przestają zapewniać izolację akustyczną. Zabrudzone lub źle dopasowane nauszniki przepuszczają hałas na poziomie uniemożliwiającym spełnienie normy SNR podanej przez producenta. Regularna weryfikacja stanu technicznego zapobiega nagłemu spadkowi tłumienia podczas długich zmian na hali produkcyjnej.
Dlaczego zużyte ochronniki słuchu przestają chronić?
Poduszki uszczelniające po kilku miesiącach intensywnego użytkowania twardnieją i tracą elastyczność, co tworzy szczeliny wokół ucha. Jako dystrybutor artykułów BHP w Białymstoku zauważamy, że pałąk z czasem deformuje się pod wpływem potu i wysokich temperatur panujących na hali. Elementy ruchome w modelach montowanych na kasku ulegają obluzowaniu, co bezpośrednio obniża wartość tłumienia podaną w dokumentacji technicznej. Błyskawiczna weryfikacja sprzętu po każdej zmianie pozwala wychwycić te mikrouszkodzenia, zanim ochrona pracownika spadnie poniżej wymaganego prawem poziomu.
Jak przeprowadzić codzienną kontrolę po zmianie?
Oględziny sprzętu po zakończeniu pracy obejmują trzy podstawowe kroki. Procedura zajmuje kilkanaście sekund i wymaga sprawdzenia newralgicznych punktów konstrukcji:
- ocena poduszek uszczelniających pod kątem pęknięć, odkształceń i śladów zaschniętego brudu,
- weryfikacja pałąka w poszukiwaniu mikropęknięć materiału oraz utraty pierwotnej sprężystości,
- test elementów ruchomych w wersjach nahełmowych, wykluczający nadmierny luz na zawiasach.
Wymiana zestawu higienicznego przy pierwszych oznakach stwardnienia gąbki natychmiast przywraca pierwotne parametry izolacji akustycznej. Jakie jest znaczenie wymiany filtrów i pochłaniaczy? Więcej o tym w dalszej części naszego wpisu.
Jak dopasować ochronniki do kasku i okularów?
Modele 3M Peltor wyposażone w adaptery zapewniają stabilne mocowanie bez naruszania certyfikowanej skorupy hełmu. Okulary ochronne 3M SecureFit połączone z nausznikami serii X dają minimalną utratę tłumienia rzędu zaledwie 1-2 dB według rygorystycznych testów normy EN24869-1. Paski półmaski przeciwpyłowej nigdy nie powinny przebiegać bezpośrednio pod poduszkami uszczelniającymi. Pracownicy prowadzą je nad nausznikami lub korzystają z wersji integrowanych bezpośrednio z kaskiem, co eliminuje nieszczelności na stanowiskach wymagających rozbudowanego zestawu ŚOI.
Czym różnią się ochronniki pasywne od aktywnych?
Ochronniki pasywne blokują wszystkie dźwięki z otoczenia na stałym poziomie SNR, co doskonale sprawdza się przy jednostajnym hałasie pracujących maszyn. Modele aktywne wykorzystują wbudowane mikrofony i elektronikę do filtrowania niebezpiecznych dźwięków impulsowych, jednocześnie przepuszczając mowę współpracowników. Wymagające warunki hali produkcyjnej sprawiają, że aktywne wersje sprzętu pozwalają na bezpieczną komunikację bez konieczności zdejmowania ochrony z uszu, co drastycznie zmniejsza ryzyko błędów operacyjnych.
Jakie rozwiązania 3M sprawdzają się na hali?
W praktyce firmy GRYM dobieramy klientom serie X1-X5 z regulowanym tłumieniem, które optymalnie funkcjonują na stanowiskach o zmiennym natężeniu dźwięku. Indywidualne doradztwo techniczne obejmuje analizę specyfiki pomiarów hałasu na zakładzie i dopasowanie konkretnego modelu do istniejącego wyposażenia. Zespoły produkcyjne skracają czas wdrożenia nowych środków ochrony o kilka dni, wykorzystując gotowe zestawy adapterów i systemy modułowe dostosowane do konkretnych linii technologicznych.
Jak czyścić i przechowywać nauszniki w zakładzie?
Czyszczenie muszli i pałąka wymaga użycia wyłącznie łagodnego mydła lub rozcieńczonego detergentu w ciepłej wodzie. Dezynfekcja opiera się na przetarciu powierzchni chusteczkami z 70-procentowym alkoholem izopropylowym przez pełne 60 sekund. Konstrukcja musi całkowicie wyschnąć w przewiewnym miejscu przed ponownym złożeniem i odłożeniem do szafki. Wytrzymałe taśmy 3M pomagają w bezinwazyjnym montażu dedykowanych wieszaków na sprzęt BHP, trwale organizując przestrzeń do przechowywania z dala od wilgoci i promieniowania UV.
Jakie błędy skracają żywotność ochronników słuchu?
Codzienne nawyki pracowników bezpośrednio wpływają na to, jak długo sprzęt utrzymuje deklarowane parametry. Unikanie podstawowych zaniedbań wydłuża bezawaryjną eksploatację nauszników o kilka miesięcy. Najczęstsze pomyłki to:
- dociskanie nauszników siłą większą niż zalecana, co trwale deformuje profilowane gąbki,
- odkładanie sprzętu w wilgotnym otoczeniu, co ułatwia rozwój pleśni na elementach higienicznych,
- ignorowanie harmonogramu przeglądów, co skutkuje noszeniem bezużytecznych i stwardniałych poduszek.
Jak dopasować ochronniki słuchu do reszty wyposażenia ochronnego na hali produkcyjnej
29.06.2026
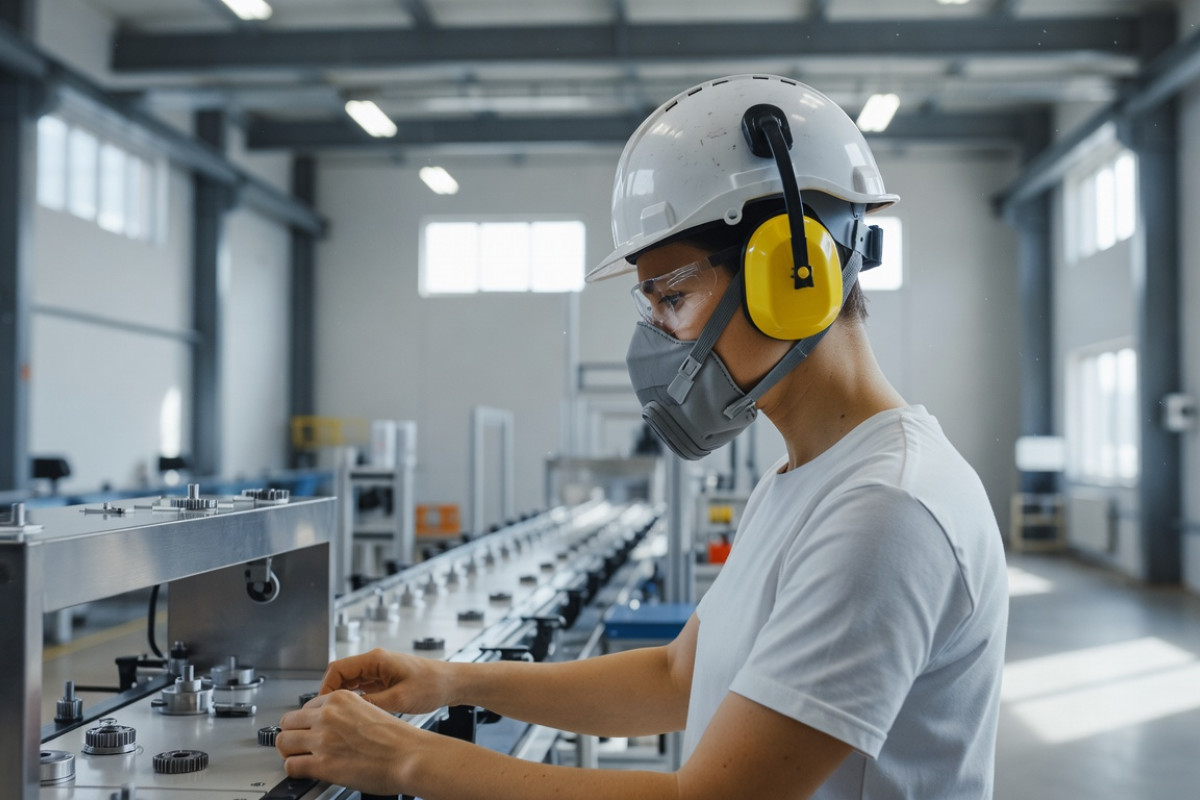
Realizacja stalowych konstrukcji na wymiar w przestrzeni industrialnej wymaga precyzyjnego planowania. Proces przechodzenia od pierwszej wizyty na obiekcie do końcowego osadzenia stopni decyduje o sztywności i bezpieczeństwie biegu. Pominięcie detali technicznych na wczesnym etapie prowadzi do problemów przy łączeniu elementów nośnych z gotowymi podłogami. Zastosowanie sprawdzonych technologii inżynieryjnych wyznacza właściwy rytm późniejszych prac.
Jak wygląda pomiar przed produkcją konstrukcji?
Podstawą procesu jest skanowanie laserowe 3D oraz precyzyjna ocena grubości stropów. Narzędzia te odwzorowują rzeczywiste wymiary przestrzeni z dokładnością do jednego milimetra. Wynikiem pracy urządzenia jest chmura punktów opisująca cały układ architektoniczny pomieszczenia.
Ręczne mierzenie taśmą otworu w stropie często generuje błędy przy nieregularnych ścianach. Analiza laserowa bezbłędnie określa szerokość i długość dostępnej przestrzeni. Inżynier weryfikuje również odległość między posadzkami na obu kondygnacjach. Grubość stropu musi obowiązkowo uwzględniać warstwy wykończeniowe, takie jak wylewki, ocieplenie i finalne panele.
W naszej pracowni Mag Haus opieramy produkcję wyłącznie na cyfrowych modelach z natury. Pozwala to dokładnie wyliczyć wysokość wzniesienia pojedynczego stopnia. Dzięki takiej technologii unikamy konieczności skuwania betonu podczas prac instalacyjnych.
Jak dobiera się profile nośne i rodzaje spoin?
Rodzaj materiału konstrukcyjnego zależy od przewidywanych obciążeń i rozpiętości całego biegu. Najczęściej stosuje się zamknięte profile kwadratowe (SHS), przekroje prostokątne (RHS) oraz stalowe ceowniki. Geometria tych elementów determinuje parametry wytrzymałościowe klatki.
Zamknięte przekroje zapewniają bardzo wysoką sztywność skrętną. Moduły łączy się za pomocą głębokich spoin pachwinowych lub czołowych. Przekrój i wielkość spoiny muszą odpowiadać grubości łączonych ścianek stalowych. Niewłaściwe przetopienie materiału grozi pękaniem konstrukcji pod wpływem naprężeń.
Jako producenci elementów industrialnych, realizujemy procesy łączenia stali we własnej spawalnii. Gwarantuje to odpowiednią nośność nośną ram i stelaży. Prawidłowo zaprojektowane schody metalowe zachowują pełną stabilność nawet przy intensywnej eksploatacji domowej lub komercyjnej.
Blacha ryflowana czy stopnie drewniane?
Różnica polega na sposobie absorbowania drgań i przenoszenia obciążeń dynamicznych z kroków. Stopnie wykonane całkowicie z metalu oddają energię bezpośrednio na konstrukcję nośną. Zastosowanie nakładek drewnianych całkowicie zmienia tę charakterystykę fizyczną.
Surowa blacha z ryflowaniem oferuje najwyższą przyczepność i odporność na zarysowania. Takie rozwiązanie dominuje w przestrzeniach o stricte przemysłowym przeznaczeniu. Warianty zintegrowane z twardym drewnem wprowadzają dodatkową warstwę tłumiącą.
| Parametr techniczny | Surowa blacha ryflowana | Stopnie zintegrowane z drewnem |
|---|---|---|
| Przenoszenie drgań | Bezpośrednie na konstrukcję nośną | Amortyzowane przez strukturę deski |
| Odporność na ścieranie | Maksymalna, znosi ciężkie obuwie | Zależna od twardości powłoki lakierniczej |
| Ciężar elementu | Niższy, łatwiejszy w transporcie | Znacznie wyższy, wymaga solidniejszych profili |
Drewniane nakładki z jesionu lub dębu wygłuszają odgłosy kroków i zmniejszają mikrowibracje. Poprawia to odczuwalny komfort użytkowania w mieszkaniach i apartamentach.
Dopasowanie biegu do szklanych ścian loftowych
Geometria biegu musi uwzględniać dokładne położenie ościeżnic i podziałów szprosów w sąsiadujących przeszkleniach. Elementy nośne klatki nie mogą kolidować z ramami szyb na wyższej kondygnacji. Wymaga to milimetrowej precyzji na etapie modelowania.
Brak wcześniejszej analizy przestrzennej skutkuje często brakiem miejsca na otwarcie skrzydeł drzwiowych. Projektujemy odstępy ramy od szyby w taki sposób, aby zachować ciągłość przegród bez cięcia profili na budowie. Ustalenie wspólnych płaszczyzn ułatwia późniejsze prace wykończeniowe.
Tworząc kompleksowe aranżacje przestrzeni, dopasowujemy punkty kotwienia do układu istniejących przeszkleń. Umożliwia to swobodne poprowadzenie stalowej balustrady w bliskim sąsiedztwie szyby. Skrupulatna integracja zachowuje otwarty, surowy charakter wnętrza.
Wnoszenie i spawanie w gotowym wnętrzu
Transport wielkogabarytowych części wymaga podziału całej bryły na mniejsze moduły prefabrykowane. Zmniejsza to radykalnie zakres trudnych prac gorących u klienta. Dzielenie konstrukcji zapobiega blokowaniu ciągów komunikacyjnych budynku.
Etapowanie montażu w gotowym wnętrzu chroni wykończone już posadzki oraz pomalowane ściany. Ekipa osadza najpierw główne belki biegowe i kotwi je do stropów. Następnie dokładane są kolejne ramiona podtrzymujące stopnice. Prace spawalnicze w zamkniętym pomieszczeniu odbywają się wyłącznie w osłoniętych strefach.
Zastosowanie techniki modułowej przyspiesza wnoszenie ciężkich elementów stalowych nawet przez ciasne drzwi klatki schodowej. Niweluje to ryzyko uszkodzenia mienia podczas manewrowania materiałem.